

Fosfaattiteräsputki – korroosionesto, esikäsitelty maalin tarttumista varten, rakenne- ja teollisuuskäyttöön
Fosfatoidut teräsputket on käsitelty fosfaattipinnoitteella, jotta saadaan

Tarkkuushitsattu putki saa harvoin huippulaskutuksen ajoneuvoohjelmassa. Se istuu kardaaniakselin sisällä, muodostaa vaimentimen ulkorungon tai kuljettaa nestettä ja rakennetta paikkaan, jota asiakas ei koskaan näe. Ostajalle tai insinöörille putken suoruus, seinämän tasaisuus, hitsin laatu ja sisäpinta voivat kuitenkin päättää, sujuuko seuraava toimenpide sujuvasti. Tämän näemme tehtaallamme joka päivä: yksinkertaisen näköinen piirustus on huolellinen nauhavalinta, hitsaus, kylmäveto, lämpökäsittely ja tarkastus. Jos arvostelet autojen DOM-putki vaihtoehdot, alla olevat huomautukset kuvastavat, kuinka lähestymme keskustelua.
Autojen tarkkuushitsattu putki alkaa yleensä sähkövastuksen hitsatusta (ERW) putkesta, joka on valmistettu halkaistusta teräsnauhasta. Sitten putki kylmävedetään tai kylmävalssataan, hehkutetaan, mitoitetaan, suoristetaan, leikataan ja tarkastetaan. Pohjois-Amerikassa tulosta kutsutaan usein DOM-putkeksi tai karan päälle vedetyksi putkeksi. Euroopassa se voidaan määritellä standardin EN 10305-2 mukaisesti kylmävedetyksi hitsatuksi tarkkuusputkeksi. Tavoitteena ei ole vain hitsatun putken valmistaminen. Tavoitteena on tehdä hitsatusta ontelosta toistettava komponentti, jolla on kontrolloitu sisähalkaisija, ulkohalkaisija, seinämän paksuus, suoruus ja mekaaniset ominaisuudet.
Alla oleva taulukko on käytännöllinen lähtökohta yleisten putkireittien vertailulle. Se ei ole yleinen sijoitus.
| Omaisuus | As-hitsattu ERW-putki | Kylmävedetty hitsattu putki (DOM) | Saumaton putki |
|---|---|---|---|
| Mittojen ohjaus | Hyvä yleisputkeen | Tiukka ulkopinta, tunnus ja seinä piirtämisen jälkeen | Tiukka, mutta prosessista riippuvainen |
| Hitsaussauma | Läsnä ja pitää hallita | Säilytetty, mitoitettu ja tarkastettu | Ei mitään |
| Samakeskeisyys ja suoruus | Kohtalainen | Parannettu kylmävedolla ja oikaisulla | Yleensä hyvä |
| Pintakäsittely | Mill pinta | Parempi ID ja OD; voidaan hioa tai kiillottaa | Hyvä; ID saattaa vaatia vielä koneistuksen |
| Tyypillistä autokäyttöä | Yleiset rakenteet ja nestelinjat | Vetoakselit, iskunvaimentimien rungot, tarkkuusosat | Erittäin kuormitetut tai saumattomat sovellukset |
Materiaalivalinta seuraa työtä. EN 10305-2 kattaa kylmävedetyt hitsatut tarkkuusputket, kuten E235 ja E355, ja ASTM A513:a käytetään laajalti mekaanisissa putkissa. DIN 2393 esiintyy myös kylmävedetyn tarkkuusputken piirustuksissa. Voimansiirron osien osalta keskusteluun voivat tulla luokat, kuten 1015, 1020, 1026, E235, E355 ja E420. Iskunvaimentimien rungoissa harkitaan usein pehmeämpiä muotoiltavia laatuja, kuten E235-N tai SPHC, ja EN 10305-1 E235 tai E355 vaihtoehtoina mallista riippuen.
 EN 10305-2 Kylmävedetty hitsattu tarkkuusteräsputki Tarjoaa E235-, E355- ja E460-laatuja hydrauli-, auto- ja mekaanisiin osiin, joissa mittatarkkuus, pinnanlaatu ja muovauskunnossapito on sovitettava yhteen. Näytä tuote →
Toimituskunnossa on yhtä paljon merkitystä kuin arvosanalla. Kylmävedetyt, normalisoidut, hehkutetut tai jännitysvapaat putket voivat käyttäytyä eri tavalla taivutettaessa, taivutettaessa, hitsattaessa ja koneistettaessa. Paperilla vahvalta näyttävä laatu voi olla väärä valinta, jos se tekee päätymuovauksesta epävakaa. Aloitamme mieluummin muovausreitistä ja kuormatilanteesta, minkä jälkeen rajaamme tasoa ja kuntoa yhdessä.
Hitsatun putken tarkkuus on harvoin tulosta yhdestä operaatiosta. Se tulee ketjun hallinnasta.
Kylmäveto on askel, jonka monet autonostajat yhdistävät DOM-putkeen. Karan päälle piirtäminen voi parantaa samankeskisyyttä, seinän tasaisuutta, sisäpinnan viimeistelyä ja mittatoleranssia. Hehkutus vetojen välillä palauttaa taipuisuuden, kun taas suoristus ja huolellinen pituusleikkaus suojaavat suoruutta. Tarkastus vahvistaa sitten, mitä prosessi on tuottanut.
Hitsatussauma ansaitsee oman huomionsa. Se on muotoiltava, leikattava ja jäähdytettävä johdonmukaisesti ennen putken vetämistä. Liian ylpeä, liian ohut tai huonosti yhteensulautunut sauma voi muodostua väsymisen alkupisteeksi muodostumisen jälkeen. Silmämääräiset tarkastukset, mittojen tarkastukset ja tarvittaessa ainetta rikkomattomat tai mekaaniset testit auttavat varmistamaan, että sauma on ehjä. Hallitsemme mieluummin hitsin alussa kuin yritämme tarkistaa ongelman lopussa.
Automotive tube on pieni luokka, jolla on laaja ulottuvuus. Sama jyrsinosa voi tukea kardaaniakselia, vaimenninrunkoa, rakennetukea tai nestettä kuljettavaa kokoonpanoa. Yksityiskohdat muuttuvat, mutta toistettavuuden vaatimus ei.
Vetoakselissa putki kuljettaa vääntömomenttia ja sen on pysyttävä suorana ja tasapainossa nopeudella. Seinän tasaisuus, samankeskisyys, hitsin laatu ja päätymuovattavuus ovat tärkeämpiä kuin yksi otsikkonumero. Yleisiä määrityksiä ovat ASTM A513- tai A519-luokat 1026, 1020 ja 1015 sekä EN 10305-2 E355, E235 ja E420. Putki, joka on helppo hitsata, mutta vaikea tasapainottaa, maksaa myöhemmin enemmän.
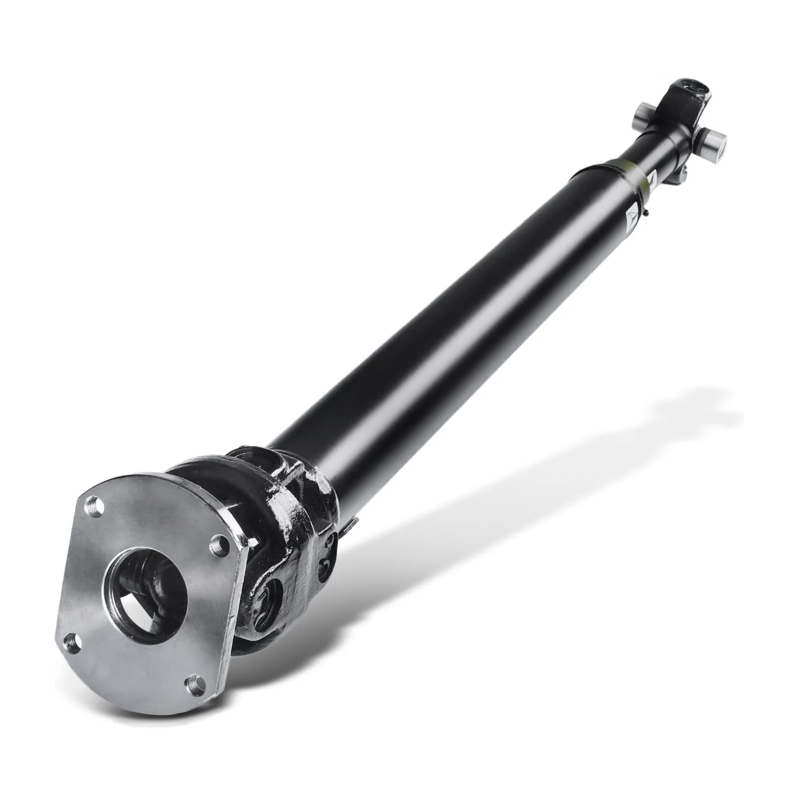 ASTM A513/A519 tarkkuusvetoakselin letku Laadun 1026, 1020, 1015 ja 4130 putket vääntömomenttia kuljettaville vetoakseleille, joiden seinämän tasaisuus, samankeskisyys, hitsin laatu ja päätymuovattavuus ovat tasapainoisen suorituskyvyn kannalta keskeisiä. Näytä tuote →
Iskunvaimenninputki näkee erilaiset jännitykset: muotoilu, puristus, hitsaus, paineistus ja miljoonia pieniä liikkeitä. Sisähalkaisijan on oltava puhdas ja yhtenäinen, jotta tiiviste ja mäntä voivat toimia tarkoitetulla tavalla. Tyypillisiä viittauksia ovat EN 10305-2 E235-N, SPHC ja EN 10305-1 E235 tai E355. Jos putki on soikea tai ID-viimeistely on epäjohdonmukainen, tiiviste ei välttämättä koskaan saa reilua mahdollisuutta.
 EN 10305-2 E235 N Hydraulinen iskunvaimenninputki Kylmävedetty hitsattu tarkkuusputki normalisoitua E235 N iskunvaimentimien rungoille, puhdas sisäpinta, suoruus ja pinnan viimeistely tukevat tiivisteen ja männän suorituskykyä. Näytä tuote →
Taivutetut, hitsatut ja koneistetut putkikokoonpanot istuvat usein kulissien takana. Tässä leikkauspituudella, taivutettavuudella, hitsattavuudella ja pintakäsittelyllä voi olla yhtä paljon merkitystä kuin teräslaadulla. Fosfatointi, öljyäminen tai sähköpinnoitus voidaan määrittää suojaamaan linjamme ja asiakkaan kokoonpanolinjan välistä putkea. Käytännön kysymys ei ole vain "Mikä putki?" mutta "Missä kunnossa sen tulee saapua?"
Useimmat hankintaongelmat alkavat puutteesta spesifikaatiossa, eivät aukosta prosessissa. Piirustus voi näyttää ulkohalkaisijan ja seinän, mutta jättää pois suoruuden, sisäpinnan viimeistelyn, hitsin tarkastuksen tai toimitustilan. Nämä yksityiskohdat vaikuttavat työkaluihin, sykliaikaan ja tarkastusmenetelmään. Kun asiakas lähettää tarjouspyynnön, haluamme nähdä osan toiminnan, ei vain mittoja.
Lyhyt keskustelu tarjousvaiheessa on halvempaa kuin hylätty erä. Jos et ole varma, mikä arvosana tai toleranssi on realistinen, lähetä meille piirustus- ja käyttöehtosi ; voimme ehdottaa tuotantoreittiä, joka sopii toimintoon sen sijaan, että pakottaisimme putken varastospesifikaatioon.
Tarkkuushitsattu putki on hiljainen komponentti, jolla on pitkä ulottuvuus. Se voi vaikuttaa tasapainoon, tiivistykseen, väsymisikään, kokoonpanoaikaan ja romun määrään kauan sen jälkeen, kun putki itse on kadonnut ajoneuvoon. Paras erittely ei aina ole tiukin; se on se, joka vastaa toimintoa, muodostusreittiä ja tarkastusmenetelmää. Auton ostajille ja insinööreille tämä tarkoittaa käytännön kysymysten esittämistä ajoissa: Mitä putken pitää tehdä? Miten se muodostuu? Millä pinnoilla on merkitystä? Miten hyväksyntää mitataan? Kun vastaukset ovat selvät, laatu, hitsausprosessi, kylmävetoreitti ja toimitusolosuhteet voidaan valita luotettavasti. Tämä on lähestymistapa, jota käytämme kylmävedetyn hitsattujen ja tarkkuusteräsputkien valmistajana: pidämme prosessin käytännöllisenä, toleranssit rehellisenä ja keskustelu avoimena tarjouspyynnöstä lähetykseen.

Fosfatoidut teräsputket on käsitelty fosfaattipinnoitteella, jotta saadaan

Iskunvaimenninsylinteriputket on valmistettu kylmävalssatusta tarkkuusteräkse...

Suurihalkaisijainen ohutseinämäinen kylmävedetty hitsattu putki – Ø100 × 1mm ...

Hydraulisylinteriputket (CDW) valmistetaan standardin EN 10305-2 E355 mukaise...

Hydraulisylinteriputket ASTM A519 valmistetaan tarkasti kylmävedetyistä sauma...

Keskipakovaluteräsputkemme on suunniteltu erittäin lujaan, raskaaseen käyttöö...


