

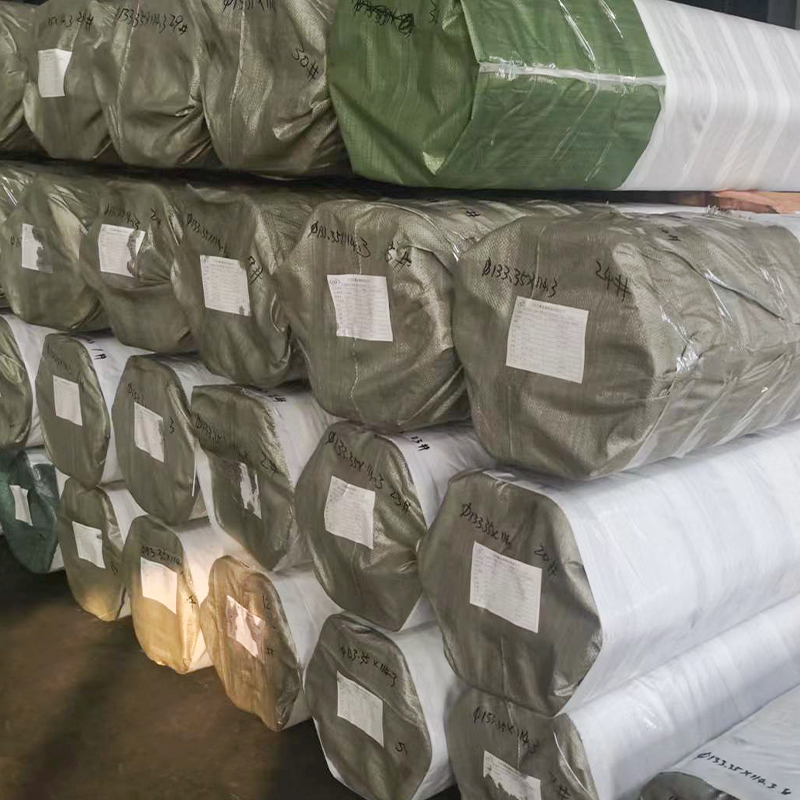
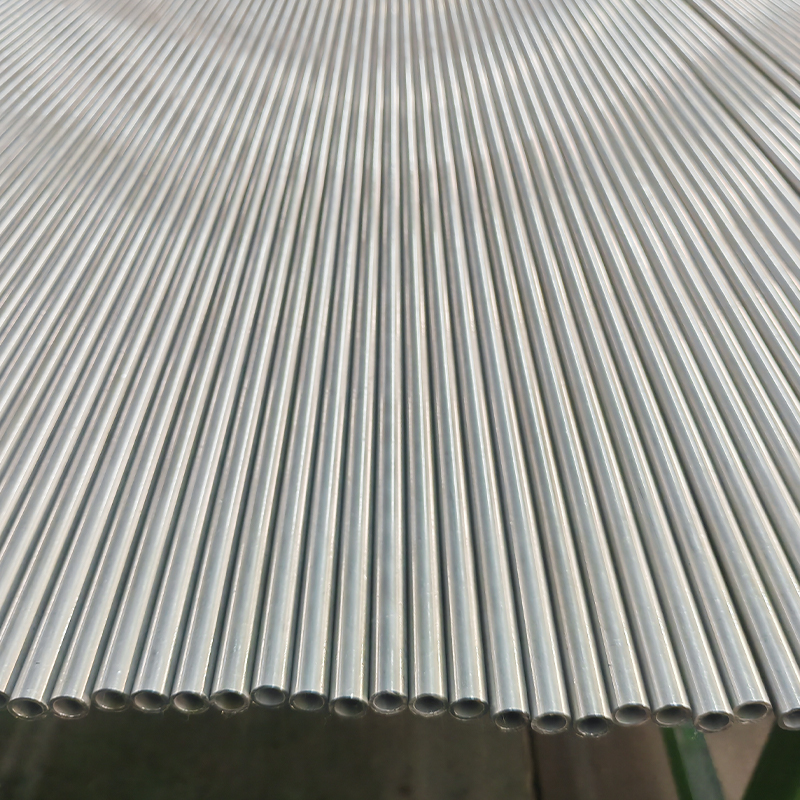
Kylmävedetty hitsattu teräsputki (CDW) DIN 2393 ASTM A513, luokka ST37-2 ST52.3
Kylmävedetyt hitsatut teräsputket (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52-...

Suorituskykyero saumattomien ja hitsattujen hydraulisylinteriputkien välillä alkaa tehtaalta. Saumaton letku lävistetään kiinteästä pyöreästä aihiosta – lämmitetään ja pyörivä lävistetään, sitten pidennetään tuurnalla. Ontto kuori on kylmävedetty tai kylmäpyyhkäisty lopullisiin mittoihin. Ei ole pitkittäistä liitosta.
Hitsattu putki alkaa litteäksi valssatuksi nauhaksi. Nauha rullamuovataan sylinteriksi ja liitetään yhteen suurtaajuisella induktiohitsauksella tai TIG-hitsauksella. Hitsatussa putkessa on näkyvä sisäinen hitsipalko ja lämpövaikutusalue (HAZ). Kilpaillakseen saumattoman kanssa monet kaupat piirtävät hitsatun putken tuurnan päälle. Tämä kylmävedetyt hitsatut (DOM) prosessit jalostaa mikrorakennetta, tasoittaa hitsauspalon ja tuo toleranssit lähelle saumattomia tasoja. Voit lähteä kylmävedetyt hitsatut (DOM) putket EN 10305-2 -luokissa vaativiin hydraulisovelluksiin.
Kontrasti lähtövarastossa selittää perustavanlaatuiset erot seinämien yhtenäisyydessä, jäännösjännityksissä ja vikojen jakautumisessa.
Kun hydraulisylinteri pyörii välillä 0 - 350 baaria, putken seinämään kohdistuu rengasjännitystä, aksiaalista jännitystä ja väsymiskuormitusta. E355:stä (St52) valmistettu saumaton putki tarjoaa tyypillisesti 355 MPa:n vähimmäismyötölujuuden. Vertailukelpoinen hitsattu 1026-laatuinen putki saattaa tuottaa noin 310 MPa - noin 12 % vähemmän.
Painekapasiteetti kertoo saman tarinan. Käyttämällä Barlow'n kaavaa 50 mm OD × 5 mm seinäputkelle, saumaton E355-putki, jonka vetolujuus on 600 MPa, kestää yli 1200 baarin murtumispainetta. Hitsattu ekvivalentti 1026:ssa (vetolujuus ~440 MPa) halkeaisi lähellä 880 baaria. ASME B31.3 määrittää saumattoman putken a 20–25 % suurempi sallittu työpaine kuin hitsattu putki, jonka mitat ja materiaali ovat samat. Tällä marginaalilla on merkitystä liikkuvassa hydrauliikassa, jossa iskupaineet ylittävät 1,5-kertaisen nimellisarvoon.
Väsymisenkestävyys erottaa nämä kaksi vielä enemmän. 10⁷-jaksolla kylmävedetyn saumattoman putken väsymisraja on tyypillisesti 15–30 % vastaavan hitsatun putken väsymisraja korkeampi. Syy on yksinkertainen: hitsin HAZ sisältää paikallista rakeiden kasvua, mikrohuokoisuutta ja vetojännityksiä, jotka toimivat halkeamien alkamispaikkoina. DOM-putki palauttaa raskaan kylmätyöskentelyn jälkeen suuren osan kadonneesta väsymisiästä, mutta harvoin vastaa täysin läpikarkaistua saumatonta putkea syklisessä käytössä.
Hydraulisylinterin tiivisteen suorituskyky riippuu sisäpinnan karheudesta (Ra) ja halkaisijatoleranssista. Karkeampi tai ylimitoitettu reikä nopeuttaa tiivisteen kulumista ja sisäistä vuotoa. Numerot tekevät valinnan selväksi.
| Putken tyyppi | ID-karheus (Ra) | Tyypillinen toleranssi |
|---|---|---|
| Saumaton kylmäveto | 0,8 - 1,6 µm | H8 - H9 |
| Hitsattu (ERW kuten hitsattu) | 3,2 - 6,3 µm | H11 – H12 |
| DOM (kylmävedetyt hitsatut) | 0,4 - 0,8 µm | H8 - H9 |
| Hiottu saumaton | 0,2 - 0,4 µm | H8 (0,025 mm:n sisällä) |
Raaka hitsattu putki Ra 6,3 µm pureskelee polyuretaani U-kuppitiivisteen läpi teollisuussylintereissä. Jopa kylmävedetty saumaton putki, jonka Ra 1,2 µm, toimii hyvin, mutta kun sovellus vaatii peilireiän - kuten servohydraulisissa sylintereissä - hiottu SRB-putki, jonka Ra ≤0,4 µm pidentää tiivisteen käyttöikää suoraan 30–50 %. Voit nähdä valmiin esimerkin hiottu SRB-putki peilimäisellä ID-viimeistelyllä sopii korkeakierroksisille hydraulisylintereille.
Suvaitsevaisuus on yhtä tärkeää. H8-reikä (±0,039 mm, jos sisähalkaisija on 50 mm) pitää tiivisteen puristusraon yhtenäisenä. H11-putki (±0,160 mm) mahdollistaa tiivisteen huulen pursottamisen paineen alaisena, mikä johtaa läpipuhallusvirheisiin. Pneumaattisissa tai matalapaineisissa hydraulijärjestelmissä (< 100 bar) H9–H11 on hyväksyttävä; yli 200 bar, H8 tulee pakolliseksi.
Vettä sisältävät hydraulinesteet – vesi-glykoli, fosfaattiesterit tai jopa saastunut mineraaliöljy – luovat korroosiosoluja. Hitsisauma on pysyvä kuumapiste. Hitsauksen aikana mangaani ja pii erottuvat muodostaen mikrogalvaanisia pareja hitsimetallin ja perusmateriaalin välille. Lämpöalue säilyttää myös jäännösjännityksen, joka edistää jännityskorroosiohalkeilua.
Riippumattomat upotuskokeet osoittavat, että 5-prosenttisessa NaCl-liuoksessa 35 °C:ssa 1026-putken hitsausvyöhyke alkaa pistesyötyä 48 tunnin kuluessa, kun taas perusmetalli ja samankaltainen saumaton putki pysyvät passiivisina päiviä pidempään. Saumaton putki, jossa ei ole rakenteellisia epäjatkuvuuksia, tarjoaa tasaisen korroosionkestävyyden koko seinälle. Kun suunnittelu vaatii fosfaattiesterinesteitä terästehtaan hydrauliikassa, saumaton on vakiosuositus. Hitsattujen putkien osalta lievästi syövyttävässä käytössä koko rungon kirkas hehkutus tai ohut nikkeli-kromipinnoite voivat peittää heikkouden – mutta eivät koskaan poista perimmäistä syytä.
Pelkästään hankintakustannukset johtavat harhaan. Hitsattu vakiovarastokokoinen ERW-putki (EN 10305-2, E235) maksaa noin 60–70 % samankokoisesta kylmävedetystä saumattomasta putkesta (EN 10305-1, E355). DOM-putki on noin 80–90 % saumattomasta hinnasta. Hydraulisylinteripajassa kuitenkin lähes aina lisätään hionta- tai skive-telakiillotus. Hiontavara – tyypillisesti 0,3–0,5 mm halkaisijaltaan – poistaa kustannusedun, jos raakaputken seinämä on liian vaihteleva. Hitsattu putki, jossa on H11-toleranssi, saattaa vaatia ylimääräistä hiontaa, mikä vie aikaa ja työkalun käyttöikää.
Toimitusaika noudattaa samanlaista kaavaa: ERW-hitsattu putki varastosta toimitetaan muutamassa päivässä, kun taas kylmävedetyt saumattomat putket vaativat usein 3–6 viikkoa poikkeavilla mitoilla. DOM-putki yhdistää saatavuuden tarkasti, usein saatavilla 2–4 viikossa. Todellinen TCO-yhtälö painaa vähemmän koneistusromua, pienempi tiivisteiden kuluminen ja pidempi keskimääräinen aika vikojen välillä . Kriittisen päänostosylinterin, joka toimii 24/7-käytössä, saumaton palkkio maksaa takaisin ensimmäisen huoltojakson aikana.
Putken valitseminen liittämättä sitä tunnettuun materiaalistandardiin on resepti toimitusketjun hämmennykseen. Alla olevassa taulukossa on kartoitettu yleisimmät laatuluokat niitä koskevien hydraulisylinteriputkien spesifikaatioiden mukaisesti.
| Materiaaliluokka | Kirjoita | Key Standard | Sadonvoimakkuus (min.) |
|---|---|---|---|
| E355 / St52 | Saumaton kylmäveto | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Saumaton kylmäveto | GB/T 17396, ASTM A519 | 835 MPa (Q&T) |
| 4130 (AISI) | Saumaton kylmäveto | ASTM A519 | 460 MPa |
| E235 / 1026 | Hitsattu & DOM | EN 10305-2, ASTM A513 | 235-310 MPa |
| E355 / St52 | Hitsattu & DOM | EN 10305-2 | 355 MPa |
Korkeapaineisiin liikkuviin ja teollisuussylintereihin, kylmävedetyt saumattomat hydrauliletkut luokkaa E355 kattaa suurimman osan sovelluksista 350 baariin asti. Kun tarvitaan äärimmäistä sitkeyttä tai kulutuskestävyyttä – kuten kaivostelineissä – 27SiMn-karkaistu ja karkaistu saumaton putki on paras valinta. Sama E355-laatu hitsatussa DOM-muodossa täyttää EN 10305-2:n ja toimii hyvin keskipaineisissa sylintereissä, joissa budjettiherkkyys on korkea.
Suunnitteluparametrit ovat harvoin täydellisesti kohdakkain. Käytä alla olevaa matriisia ensikierron suodattimena sylinterin maksimikäyttöpaineen ja vaaditun poraustoleranssin perusteella.
| Työpaine | Vaadittu ID-toleranssi | Suositeltu putki | Tyypillinen arvosana |
|---|---|---|---|
| < 20 MPa (150 bar) | H11 – H9 | Hitsattu ERW tai DOM | E235, 1026 |
| 20–35 MPa (150–350 bar) | H9 - H8 | DOM (kylmävedetyt hitsatut) or Seamless | E355, St52 |
| > 35 MPa (350 bar) | H8 – H7 | Saumaton kylmäveto & Honed | E355, 27SiMn, 4130 |
| Vettä sisältävät nesteet | H9 - H8 | Saumaton (suositus) | E355, 316L (ruostumaton) |
Matriisi ei ole absoluuttinen. 250 baarin sylinteri, jossa on vakava sivukuormitus, voi silti hyötyä saumattomasta hiotusta putkesta, vaikka DOM nimellisesti täyttäisi paineluokituksen, koska soikealla ja väsymyksellä on merkitystä. Vastaavasti suuria määriä valmistetussa matalapaineisessa ohjaussylinterissä voidaan käyttää ERW-hitsattua putkea, jossa on jälkihionta H9:ään, mikä säästää materiaalikustannuksia luotettavuudesta tinkimättä. Kun hydraulineste on öljypohjaista ja veden saastuminen on hallinnassa, DOM-putki tarjoaa hyvän tarkkuuden ja kustannustehokkuuden moniin keskitason sovelluksiin.
Saumaton putki on edelleen turvallinen valinta hydraulisylintereille, jotka toimivat yli 350 baarin paineessa tai syövyttävissä ympäristöissä. DOM-hitsattu putki sulkee aukon keskipainemalleissa, joissa toleranssi ja hinta ovat yhtä painotettuja. Aloita valintamatriisista ja määritä sitten tavoite Ra, toleranssiluokka ja materiaalistandardi. Tietoihin perustuva spesifikaatio eliminoi saumattomuudesta ylimääräisen maksamisen, kun DOM tekee, tai hitsatun putken alimäärittelyn varhaiseen vikaan.
Siirry vertailusta hankintaan ilmoittamalla sylinterin reiän koko, käyttöpaine ja nestetyyppi. Toimittajat voivat sitten ehdottaa täydellistä hiottua putkipakettia tai kokoamisvalmis tynnyriä oikeasta materiaalista ja standardista.

Kylmävedetyt hitsatut teräsputket (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52-...

Hydraulisylinteriputket (CDW) valmistetaan standardin EN 10305-2 E355 mukaise...

Tarkkuuskylmävedetyt hitsatut teräsputket (CDW) – EN 10305-2 E235 & E355 K...

Hitsatut hydrauliputket valmistetaan kylmävedetystä tai ERW-hitsatusta nauhat...

Kylmävedetyt saumattomat ASTM A519 1020 -hydrauliputket on suunniteltu korkea...

Hydraulisylinteriputket – ASTM A513 ST52 Cold Drawn Welded (CDW) on suunnitel...


