

Hydraulisylinteriputki – Kylmävedetty hitsattu teräs EN 10305-2, E355, Hoonaaminen ja SRB
Hydraulisylinteriputket (CDW) valmistetaan standardin EN 10305-2 E355 mukaise...

EN 10305-2 kylmävedetty hitsattu putki on tarkkuusputki monien hydraulisylintereiden, teleskooppitasojen, iskunvaimentimien, käyttöakseleiden ja kompaktien mekaanisten kokoonpanojen takana. Jos työskentelet nestevoimalla tai koneenrakennuksessa, olet todennäköisesti käsitellyt sen pituuden tietämättä vakionumeroa. Tässä oppaassa kerrotaan, mitä EN 10305-2 todellisuudessa kattaa, miten E235 ja E355 käyttäytyvät, millä toimitusehdoilla on merkitystä ja kuinka valita oikea putki ilman turhaa käsittelyä.
EN 10305-2 on osa eurooppalaista EN 10305 -standardia, joka kattaa hitsatut kylmävedetyt tarkkuusteräsputket. Tuotanto alkaa teräsnauhalla tai -kelalla, joka muodostetaan ja sähkövastushitsataan onteloon. Hitsattu putki vedetään sitten kylmänä karan tai tulpan yli lopulliseen kokoonsa. Tämä toinen vaihe on ero: hitsaus antaa sinulle tasaisen seinän ja pitkät pituudet, kun taas kylmäveto antaa sinulle tiukat mitat, tasaisemman pinnan ja paremman samankeskisyyden kuin tavallinen hitsattu putki.
Ihmiset käyttävät toisinaan CDW-, DOM- ja EN 10305-2 -putkia vaihtokelpoisina. Ne ovat läheisiä, mutta eivät identtisiä. DOM kuvaa valmistusreitin; EN 10305-2 määrittelee tekniset toimitusehdot. Alla oleva taulukko näyttää, missä kolme pääosaa EN 10305 sijaitsevat.
| Vakioosa | Valmistusreitti | Putken yleinen nimi | Tyypillisiä sovelluksia |
|---|---|---|---|
| EN 10305-1 | Saumaton, kylmävedetty | CDS hydrauliputki | Korkeapaineiset hydraulisylinterit, kriittinen nesteteho |
| EN 10305-2 | Hitsattu, sitten kylmä vedetty | CDW / DOM tarkkuusputki | Hydraulisylinterit, teleskooppisylinterit, iskunvaimentimet, vetoakselit |
| EN 10305-3 | Hitsattu, sitten kylmäliimattu | ERW tarkkuusputki | Yleiset mekaaniset osat, kuljetinrullat, matalapainetyöt |
Käytännön pointti on yksinkertainen. Kun hitsattu putki tarvitsee hydraulista mittasäätöä ja puhdasta sisähalkaisijaa, EN 10305-2 on yleensä kustannustehokkain reitti. Kun sovellus vaatii saumatonta runkoa erittäin korkeaan paineeseen tai erityisiin koodivaatimuksiin, EN 10305-1 ottaa vallan.
Kylmäveto parantaa enemmän kuin ulkohalkaisija. Se jalostaa seinämän paksuuden vaihtelua, parantaa suoruutta ja luo tiheämmän pinnan, joka kestää kulutusta ja korroosiota paremmin kuin hitsattu pinta. Hyvin hallitussa linjassa hitsisauma vedetään ja sekoitetaan seinään niin, että putki käyttäytyy yhtenäisenä komponenttina eikä hitsatun vaippana, jossa on heikko viiva.
Hydraulihuollossa todellinen suorituskyky elää sisähalkaisijassa. Tiivisteen käyttöikä, vuotoreitit ja luistokäyttäytyminen riippuvat kaikki ID-viimeistelystä. Poraus, joka näyttää sileältä liikkeen valossa, voi silti sisältää aksiaalisia jälkiä, soikeaa tai karheushuippua, joka leikkaa tiivisteen huulen. Siksi toimitamme säännöllisesti hiottuja ja SRB-putkia H8 ID -toleranssilla ja Ra0.4 peilipinnalla. Jos olet joskus vaihtanut sylinterin tiivisteen liian aikaisin, artikkelimme aiheesta miksi hydraulisylinterien tiivisteet rikkoutuvat jatkuvasti selittää ID viimeistelytekijät yksityiskohtaisemmin.
EN 10305-2:ssa useimmin tavatut kaksi luokkaa ovat E235 ja E355. E235 on vähähiilisempi laatu, jolla on hyvä muovattavuus ja hitsattavuus. Se on järkevä valinta yleiseen tarkkuusputkeen, matalapainesylintereihin ja osiin, joita taivutetaan tai koneistetaan. E355 nostaa myötölujuuden 355 MPa:iin ja on yleinen hydraulisylinterien tynnyreissä, teleskooppisissa osissa ja suurempikuormitteisissa mekaanisissa osissa, joissa seinämän paksuuden on pysyttävä taloudellisena.
Pelkkä luokka ei määrittele putkea. Toimitusolosuhteet säätelevät lujuutta, sitkeyttä, jäännösjännitystä ja työstettävyyttä. EN 10305-2 käyttää symboleja, jotka on helppo unohtaa ostotilauksesta, joten vahvista ne ennen tarjouksen tekemistä.
Jos et ole varma, kerro meille lopullinen toimenpide. Hiottava, hiottava tai kierteitettävä putki tarvitsee yleensä erilaisen kunnon kuin putki, joka menee suoraan hitsaukseen.
EN 10305-2 asettaa toleranssit ulkohalkaisijalle, sisähalkaisijalle, seinämän paksuudelle, pituudelle, suoruudelle ja päiden suorakulmaisuudelle. Kylmävedetty hitsattu putki pitää normaalisti tiukemmat ulkohalkaisija- ja seinätoleranssit kuin EN 10305-3 kylmäkokoinen putki, ja se voidaan toimittaa ohjatulla ID:llä hydraulista käyttöä varten. Tyypillisiä ID-toleransseja ovat H9 yleishuollossa ja H8 sylinterin porauksissa koosta ja prosessireitistä riippuen. 0,5 mm:n suoruus metriä kohti tai parempi on saavutettavissa tarkkuuslajeissa.
| Arvosana | Pienin myötöraja ReH (MPa) | Tyypillinen vetolujuus Rm (MPa) | Tyypillinen venymä A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 | 18-24 |
| E355 | 355 | 640-820 | 14-20 |
Nämä vaihteluvälit muuttuvat toimitusolosuhteiden mukaan. C-putki istuu vetolujuuden yläpäässä ja venymän alemmassa päässä. A- tai N-putki on pehmeämpi ja taipuisampi. Kriittisissä paine- tai väsymissovelluksissa mekaanisen testauksen ja mittatarkastuksen tulisi olla osa ostospesifikaatiota, ei jälkikäteen.
Hydrauliset ja pneumaattiset sylinterit ovat tämän putken klassinen koti. Sitä käytetään myös teleskooppisylintereissä, iskunvaimentimien rungoissa, vetoakseleissa, kuljetinrullissa ja tarkkuusmekaanisissa kokoonpanoissa, joissa saumaton putki lisäisi kustannuksia ilman lisäarvoa. Yhteinen kierre on yhtenäisten mittojen, puhtaan porauksen ja luotettavan hitsin laadun tarve pitkillä tuotantoajoilla.
Yleiseen CDW- ja DOM-toimitukseen kylmävedetyt EN 10305-2 E235/E355 -hitsatut putket kattavat vakiovalikoiman sekä laatu- että useissa toimitusolosuhteissa.
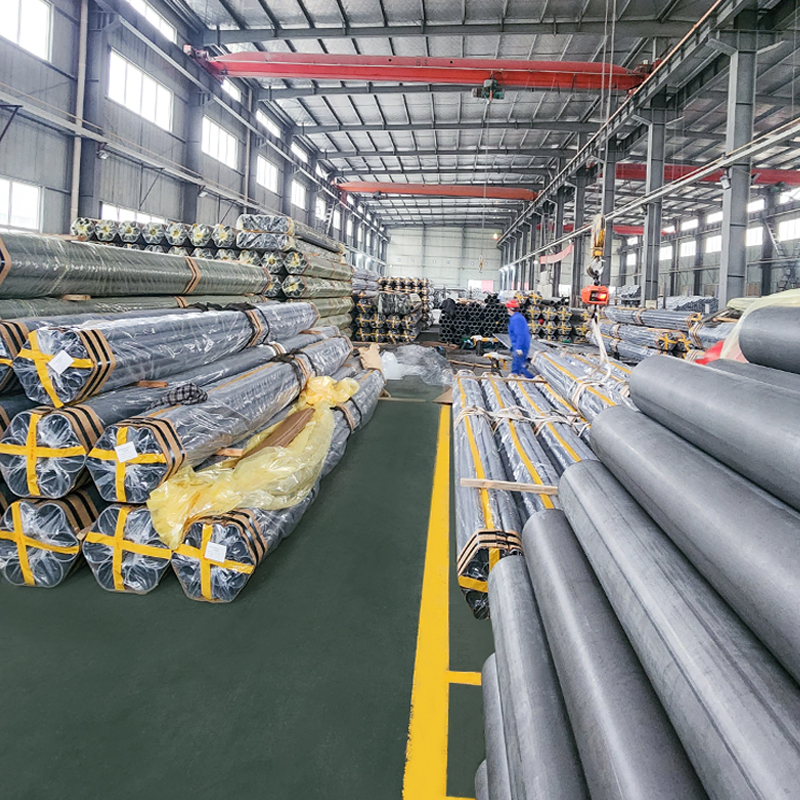 Kylmävedetty hitsattu teräsputki (CDW) En10305-2 Grade E235 E355 E460 Tarkkuuskylmävedetyt hitsatut teräsputket (CDW) – EN 10305-2 E235 E355 korkean toleranssin teräsputket hydrauliikkaan, autojen koneenrakennukseen Suao Metal... Näytä tuote →
Kun putki menee hydraulisylinterin tynnyriin, valmistamme myös EN 10305-2 E355 kylmävedettyä hitsattua putkea erityisesti sylinterihuoltoa varten, tynnyrinvalmistajien odottamilla mitta- ja pintasäädöillä.
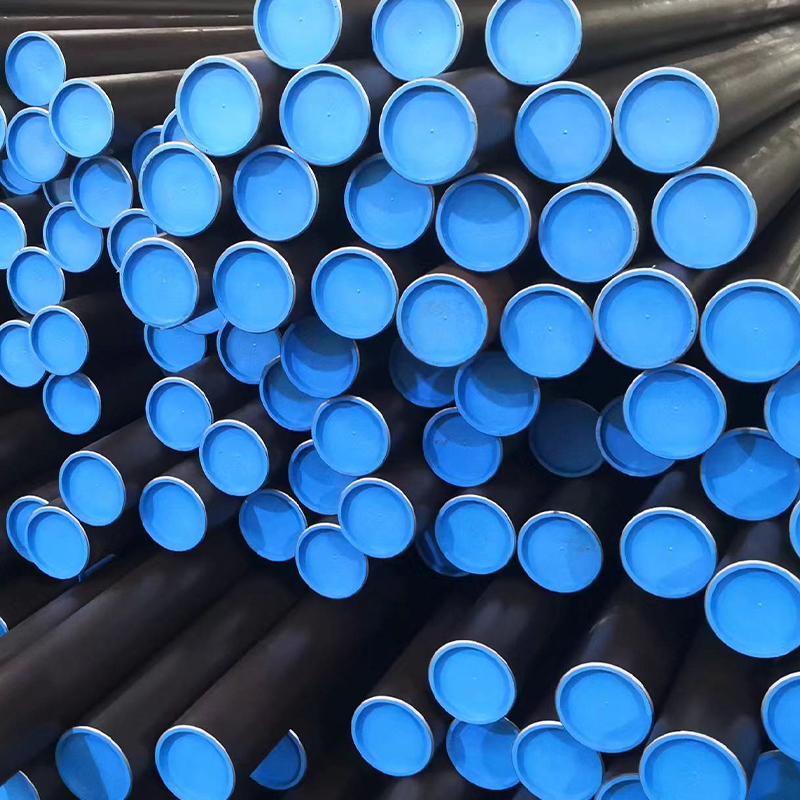 Hydraulisylinteriputki – Kylmävedetty hitsattu teräs EN 10305-2, E355, Hoonaaminen ja SRB Hydraulisylinteriputket (CDW) valmistetaan standardin EN 10305-2 E355 mukaisesti käyttämällä korkealaatuisia hitsattuja teräsputkia, joita vedetään edelleen kylmänä tarkkuuden parantamiseksi, su... Näytä tuote →
Reiät, jotka näkevät edestakaisin liikkuvat tiivisteet, hiottu ja SRB-putki ottaa saman EN 10305-2 E355 -pohjan ja tuo ID:n H8:aan Ra0.4-peiliviimeistelyllä.
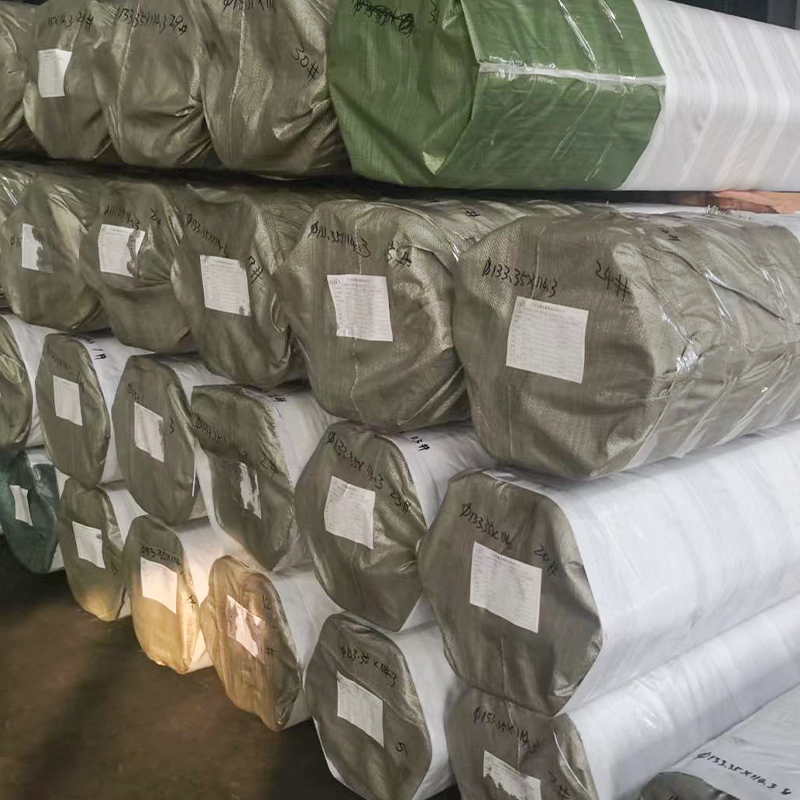 Hiottu ja SRB-putki – EN 10305-2 E355 H8 Ra0.4, peilin ID-viimeistely hydraulisylinteriholkille EN 10305-2 kylmävedetyt hitsatut (CDW) hiotut SRB-putket on tarkkuuskäsitelty, jotta ne tarjoavat peilimäisen sisäpinnan (Ra ≤ 0,4 μm) ja H8-toleranssin, mikä tekee niistä... Näytä tuote →
Tehtaallamme EN 10305-2 -standardin mukainen tuotanto alkaa sertifioidulla teräsnauhalla. Muotoilemme ja ERW-hitsaamme onton, jonka jälkeen tarkastamme hitsin verkossa ennen kylmävetoa. Vetovähennykset, voitelu ja karan tai tulpan valinta asetetaan kullekin koolle, jotta hitsi tiivistyy kunnolla ja seinä pysyy yhtenäisenä. Vedon jälkeen putket hehkutetaan tai vapautetaan tarpeen mukaan, suoristetaan, leikataan ja tarkastetaan.
Laadunvalvonta kattaa kemian, hitsin eheyden, ulkohalkaisijan, sisäpinnan, seinämän paksuuden, suoruuden, pinnan kunnon ja mekaaniset ominaisuudet. Hiotussa putkessa mittaamme reiän tarkkuusmittareilla ja tarkistamme pinnan karheuden profilometreillä. Voimme myös toimittaa fosfatoitua, öljyttyä tai e-pinnoitettua putkea, kun osat tarvitsevat korroosiosuojauksen ennen asennusta. Tavoitteena ei ole vain täyttää standardi paperilla, vaan toimittaa putki, joka käyttäytyy samalla tavalla ensimmäisenä päivänä ja kymmenentuhannen syklin jälkeen.
Saat tarkan tarjouksen ja oikean putken jakamalla nämä tiedot toimittajallesi:
Mitä enemmän kerrot meille, sitä pienempi on kalliin yhteensopimattomuuden riski. Pienet erät ja mukautetut koot ovat tervetulleita. Tuotamme säännöllisesti epätyypillisiä mittoja, erikoismuotoja ja esikoneistettuja komponentteja, jotka ylittävät yksinkertaisen putkitilauksen.
EN 10305-2 kylmävedetty hitsattu putki ei ole hyödyke, kun se menee hydraulisylinteriin tai tarkkuuskokoonpanoon. Laatu, toimitusolosuhteet, ID-viimeistely ja hitsin laatu ratkaisevat, kuinka kauan lopputuote kestää. Valitse työn spesifikaatio, tarkista tehtaan sertifikaatti ja tee yhteistyötä toimittajan kanssa, joka voi selittää prosessin pelkän hinnan ilmoittamisen sijaan. Voit tutustua meidän tarkkuusteräsputkivalikoima nähdäksesi päivittäiset koot ja viimeistelyt.

Hydraulisylinteriputket (CDW) valmistetaan standardin EN 10305-2 E355 mukaise...

Tarkkuuskylmävedetyt hitsatut teräsputket (CDW) – EN 10305-2 E235 & E355 K...

Kylmävedetyt hitsatut teräsputket (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52-...

Hitsatut hydrauliputket valmistetaan kylmävedetystä tai ERW-hitsatusta nauhat...

Hydrauliset iskunvaimenninputket on valmistettu kylmävedetyllä hitsatulla (CD...

Hydraulinen iskunvaimenninputkimme on valmistettu EN 10305-2 -standardien muk...


